

Andy Marine-də biz praktiki istehsalat biliklərinin zamanla qurulan ən qiymətli aktivlərdən biri olduğuna inanırıq.
Bizim emalatxanamızda uzun illər paslanmayan poladdan hazırlanmış dəniz avadanlığı ilə işləmiş mühəndislər, istehsalat mütəxəssisləri və təcrübəli texniklər var – material seçimi və tökmə proseslərindən tutmuş bitirmə və keyfiyyətə nəzarətə qədər.
Bu anlayışların bir çoxu gündəlik istehsal təcrübəsi vasitəsilə öyrənilir: komponentin niyə uğursuz olduğunu anlamaq, müxtəlif materialların dəniz mühitində necə fəaliyyət göstərdiyini və etibarlı aparat hazırlayarkən hansı detalların həqiqətən vacib olduğunu başa düşmək.
Bununla belə, bu praktiki bilik çox vaxt yalnız emalatxana daxilində paylaşılır və nadir hallarda satınalma və mühəndislik qərarları qəbul edən müştərilərə çatır.
MÜHENDİS DANIŞIR bu söhbətləri təşkil etmək və dəniz avadanlıqlarının arxasında istehsal təcrübəsini bölüşmək üçün səyimizdir.
Bu seriya vasitəsilə biz materialları, istehsal proseslərini, dizayn mülahizələrini və dəniz avadanlıqları istehsalçısının perspektivindən real həyat dərslərini müzakirə edirik.
Bugünkü ENGINEER TALKS Ep.22 redaktoru tərəfindən yazılmış Mühəndis Zhang tərəfindən təqdim olunur.
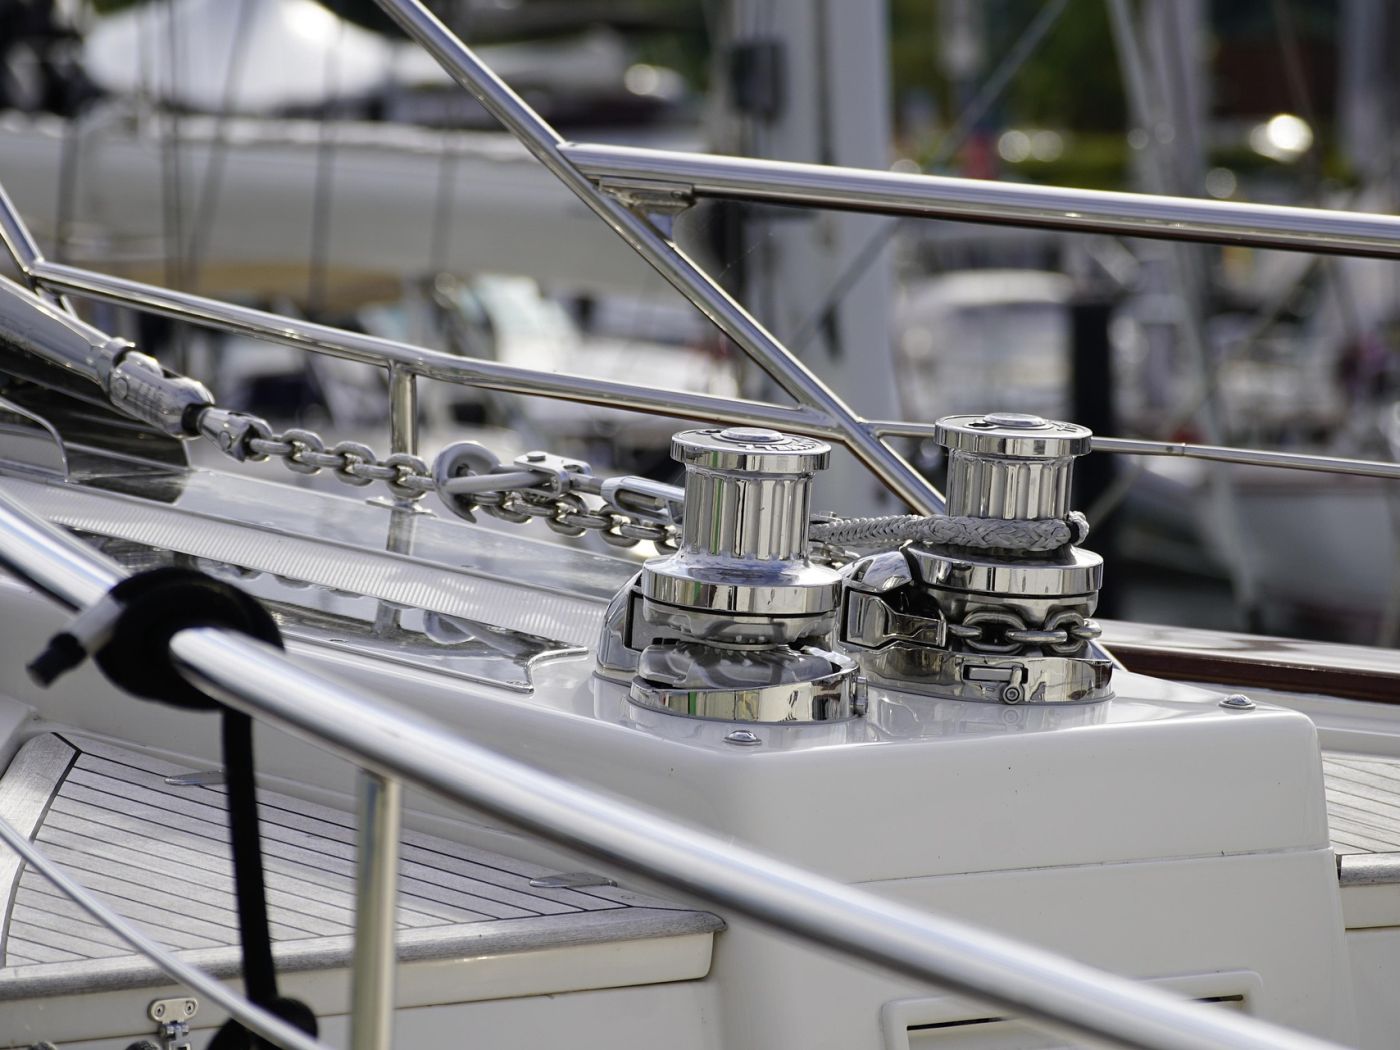
1. İki zəncir sarğı, bir möhür: niyə "10 mm" hələ cavab deyil
Qısa bağlantılı lövbər zəncirinin iki rulonu eyni 10 mm ştampı daşıya bilər və yenə də eyni küləkdə fərqli davrana bilər. Bir uzunluq qaraçı cibinə düşür və rəvan ödəyir; digəri diş uclarında bir az hündürdə oturur və yük altında atlamağa başlayır - bir halqa yuxarı qalxır, növbəti eniş sərtləşir, zəncir dişli çarxın üstündə oturmaq əvəzinə dırmaşır.
Diametr möhürü səhv deyil. 10 mm-lik bir zəncir təxminən 10 mm nominal çubuğun diametrinə malikdir. Möhürün sizə demədiyi hər bir keçidin uzunluğu və ya onun içindəki açılışın enidir və bunlar külək dişli çarxının tutduğu ölçülərdir. İki zəncir nominal diametrləri bölüşə bilər və hələ də kifayət qədər fərqlənir, keçidlə əlaqələndirilir ki, biri fərqli bir kalibrləmə üçün cib kəsilməsinə uyğun gəlir, digəri isə uyğun deyil.
Sürüşməni dəyişdirən və ya yenisini təyin edən hər kəs üçün bu, sadə ölçməni qısa suallar ardıcıllığına çevirir: zəncirin hansı kalibrləmə üçün edildiyi, bitmiş halqanın ölçüləri və küləkdəki qaraçı nə üçün kəsilmişdir. Bu məqalə ardıcıl olaraq bu üçü üzərində işləyir.
2. Hər Link Ölçüsü Əslində Nəyi Ölçür
Hər hansı bir diaqram faydalı olmazdan əvvəl, hər bir ölçüsün nə demək olduğunu düzəltməyə kömək edir, çünki eyni keçid müxtəlif sənədlərdə müxtəlif simvollarla təsvir olunur.
- Çubuğun (telin) diametri — d.Bağlantı meydana gətirən poladın qalınlığı. Bu, etiketdə çap olunan "nominal ölçüdür": 6 mm, 8 mm, 10 mm.
- Pitch — səh.Bağlantının uclarında daxili üzlər arasında ölçülən tək bir bağın daxili uzunluğu. Bəzi sənədlər onu daxili uzunluq adlandırırlar.
- Daxili eni.Bağlantının iki tərəfi arasında aydın açılış.
- Xarici eni.Bağlantının xarici eni, xarici kənardan xarici kənara qədər ölçülür.
Burada təriflər qədər fərq də vacibdir: nominal işarə, ölçülmüş ölçü və həddi ölçü üç fərqli şeydir. Nominal ölçü bir etiketdir. Ölçülmüş ölçü, kaliperin müəyyən bir zəncir parçası üzərində oxuduqlarıdır. Limit ölçüsü - müəyyən edilmiş minimum və ya maksimum - standartın icazə verdiyi şeydir və zəncirin oturacağına qərar verərkən müqayisə edilməli olan ölçüdür.
Bu məqalədə istifadə olunan iki metrik standart eyni həndəsəni fərqli şəkildə etiketləyir. DIN 766 çubuğun diametri üçün d, daxili uzunluq üçün t, daxili eni üçün b1 və xarici eni üçün b2 istifadə edir. ISO 4565 nominal diametr üçün dn, meydança üçün p1, daxili genişlik üçün w1 və xarici genişlik üçün w istifadə edir, minimum olaraq w1 və maksimum olaraq w bildirir.
d (DIN 766) | dn (ISO 4565)
dəyirmi polad qalınlığı — "10 mm" zəncir 10 mm teldir
t (DIN 766) | p1 (ISO 4565)
bir keçid daxilində aydın uzunluq
b1 (DIN 766) | w1 dəq (ISO 4565)
link daxilində aydın açılış
b2 (DIN 766) | maksimum w (ISO 4565)
xarici kənardan xarici kənara
| Ölçü | Nə ölçür | DIN 766 | ISO 4565 |
|---|---|---|---|
| Çubuğun (telin) diametri | Bağlantının əyildiyi dəyirmi poladın qalınlığı - etiketdəki nominal ölçü, məsələn, 10 mm | d | dn |
| Daxili uzunluq (pitch) | Bir ucun daxili kənarından digərinin daxili kənarına qədər əlaqənin içərisindəki məsafəni təmizləyin | t | p1 |
| Daxili eni | Bağlantının içindəki açılışın genişliyini təmizləyin | b1 | w1 (minimum olaraq qeyd olunur) |
| Xarici eni | Bağlantı boyunca xarici eni, xarici kənardan xarici kənara qədər | b2 | w (maksimum olaraq qeyd olunur) |
3. İki Metrik Kalibrləmə: DIN 766 və ISO 4565
Kiçik sənətkarlıq üçün qısa keçid lövbər zənciri iki ayrı metrik ailə altında kalibrlənir və aralarındakı fərq kosmetik deyil.
ISO 4565:1986 kiçik gəmilər üçün nominal diametri 6 mm-dən 12 mm-ə qədər olan lövbər zəncirlərinə şamil edilir, gəminin şüşəsi ilə idarə olunur; standart qaldırma üçün istifadə olunan zəncirlərə şamil edilmədiyini bildirir. Onun ölçüləri sadə bir əsasa uyğundur: meydança p1 nominal diametrdən üç dəfə dn; minimum daxili eni w1 1,35 dəfə dn; və maksimum xarici eni w 3,6 dəfə dn-dir. Bu əlaqələr aşağıdakı diaqramda ISO sətirlərini yaradır.
DIN 766 daha geniş nominal ölçülər dəstini cədvəlləşdirən ayrıca metrik qısa zəncir standartıdır. Bu ISO 4565-in tərcüməsi deyil və ikisi bir-birini əvəz edə bilməz. Zəncir uzunluğu hazırlanır, işarələnir və eyni anda hər ikisinə deyil, bir kalibrləmə ailəsinə verilir.
Heç bir yerdə 10 mm-dən daha aydın ola bilməz, bu iki ailənin şirkəti meydançada ayırdığı ümumi ölçüdür: DIN 766 eyni nominal çubuğun diametri üçün 28 mm və ISO 4565 30 mm-i müəyyən edir. 8 mm-də hündürlük hər ikisində 24 mm-də üst-üstə düşür, lakin icazə verilən maksimum xarici genişlik hələ də fərqlənir - DIN 766-da 27,2 mm, ISO 4565-də isə 28,8 mm. İki kalibrləmə tək ölçü və ya tək nömrə ilə deyil, bütün keçid ölçüləri dəsti ilə fərqlənir.
4. Anker Zəncirinin Ölçüsü Diaqramı (İdentifikasiya Arayışı)
Aşağıdakı cədvəldə hər bir standart tərəfindən dərc edilən link həndəsələri bu dəyərlərin mövcud olduğu nominal ölçülərdə verilmişdir. O, alıcının zəncirin nə ola biləcəyini müəyyən edə bilməsi üçün daxil edilmişdir - qaraçı uyğunluğunu təsdiqləmək üçün deyil.
| Spec seriyası | Nominal zəncir dia. d (mm) | Pitch / daxili uzunluq (mm) | Daxili eni (mm), ISO w1 min / DIN b1 | Xarici eni (mm), max — ISO w max / DIN b2 maks |
|---|---|---|---|---|
| ISO 4565 | 6 | 18 | 8.1 | 21.6 |
| ISO 4565 | 8 | 24 | 10.8 | 28.8 |
| ISO 4565 | 10 | 30 | 13.5 | 36 |
| ISO 4565 | 12 | 36 | 16.2 | 43.2 |
| DIN 766 | 6 | 18.5 | 7.2 | 20.4 |
| DIN 766 | 7 | 22 | 8.4 | 23.8 |
| DIN 766 | 8 | 24 | 9.6 | 27.2 |
| DIN 766 | 10 | 28 | 12 | 36 |
| DIN 766 | 11 | 31 | 13.2 | 40 |
| DIN 766 | 13 | 36 | 15.6 | 47 |
| DIN 766 | 14 | 41 | 16.8 | 50 |
| DIN 766 | 16 | 45 | 19.2 | 58 |
Qrafikin məqsədi və mənbəyi.Bu diaqram qaraçı uyğunluğu təsdiqi deyil, eyniləşdirmə arayışıdır. ISO 4565 dəyərləri standartın özünün ölçü cədvəlindən götürülür; DIN 766 dəyərləri sənaye arayışı vasitəsilə standart cədvəlindən transkripsiya edilir və zəncir istehsalçısının texniki məlumatları ilə çarpaz yoxlanılır. İstehsalçı üçün xüsusi təxmini hesablama daxil edilmir və qonşu ölçüdən ekstrapolyasiya ilə heç bir xana doldurulmur. Rəqəmlər standartların öz hədləridir: minimum olaraq ISO daxili eni, maksimum olaraq ISO xarici eni və maksimum olaraq DIN 766 xarici eni b2, daxili eni isə cədvəldə DIN 766 daxili eni b1 ilə.
10 mm-lik iki sıra tarlada ən çox qarışıq olan cütdür. Onların hündürlüyü hər bir keçid üçün 2 mm fərqlənir və bu fərq yığılan zəncirin uzunluğu boyunca - buna görə də uyğun olmayan kalibrləmə aşkar səhv zəncir kimi deyil, atlama kimi görünür. Bir zəncir deyil, ardıcıl olaraq bir neçə halqanın ölçülməsi zəncirin hansı kalibrləmə üçün edildiyini görmək üçün praktik yoldur.
5. Niyə etiket deyil, qaraçı uyğun olduğuna qərar verir
Qaraçı qaraçı - zəncir çarxı - ümumi təyinatlı dişli çarx deyil. Onun cibi müəyyən bir keçidi qəbul etmək üçün işlənir: müəyyən bir çubuq diametri, müəyyən bir addım və müəyyən bir genişlik. Hər üçü eyni cibdə kəsilir, ona görə də zəncir yalnız nominal diametrini deyil, üçünü də eyni anda təmin etməlidir.
Mexanizmi meydançada görmək ən asandır. Zəncir irəlilədikcə hər bir halqa cibinə düşməli və aşağıdakı halqa diş tərəfindən götürülərkən oturacağına qarşı düz uzanmalıdır. Meydança cib üçün çox uzundursa, keçid oturacaq yerinə dişin ucuna düşür. Gərginlik altında zəncir yuxarı qalxır, növbəti halqa da yanlış oturur və qaçış bir sıra atlamalara çevrilir - zəncir dişli çarxı tutmaq əvəzinə dırmaşır. Meydança çox qısadırsa, keçidlər cibi sıxır və zəncir bağlanır. Genişlik nasazlıqları digər oxda eyni şəkildə davranır: çox geniş bir keçid cib divarlarını körpüləyir və otura bilmir, çox dar bir keçid isə sərbəst hərəkət edir və izləmək əvəzinə bükülə bilər.
Buna görə də bir dəzgah testi çox az sübut edir. Qaraçıya bir neçə linki əllə atmaq və ya zəncir çarxını yüksüz yavaş-yavaş çevirmək, gərginlik və hərəkət tətbiq edildikdən sonra səhv davranacaq zəncirdə inandırıcı görünə bilər. Cib yalnız axtarış yükü altında hər bir keçidi tam bir dövr ərzində qəbul etməlidir. İşçi haşiyə külək istehsalçısı tərəfindən cibdə qurulur, lakin bu kənarın ölçüsü modellər arasında dəyişir və hər qaraçıya heç bir dözümlülük göstəricisi tətbiq edilmir.
Praktiki nəticə ondan ibarətdir ki, qaraçının öz işarəsi əsas identifikatordur. Zəncir çarxının üzərindəki ştamplama, şüşənin təlimatı ilə birlikdə oxunur, cibin kəsildiyi standartı və ölçüsünü göstərir. Zəncir, hətta nominal ölçü eyni görünsə belə, fərqli standart üçün işlənmiş qaraçı üzərində idarə edilməməlidir.
6. Satınalma Yoxlama Sifarişi
Əvəz edilmiş avtomobil və ya yeni quruluş üçün yoxlamalar bu ardıcıllıqla aparılır - sistemin sabit hissəsindən dəyişən hissəsinə:
- Əvvəlcə qaraçı oxuyun.Külək və zəncir çarxının modelini müəyyən edin və qaraçının üzərindəki ştampları oxuyun. İşarələmə cibin kəsildiyi standart və nominal ölçüləri adlandırır; sonrakı hər şey üçün sabit istinaddır.
- Zəncirin elan edilmiş standartına və işarəsinə uyğunlaşdırın.Zəncirin hansı kalibrləmə ailəsinə aid olduğunu və istehsalçının onu nə kimi qeyd etdiyini təsdiqləyin və bunun qaraçıya uyğun olduğunu yoxlayın.
- Bitmiş ölçüləri bir nümunə ilə yoxlayın.Ən azı on bağı düz qoyun, onları möhkəm çəkin və təmiz, köhnəlməmiş hissədə kənar kənardan kənar kənara qədər ölçün; tək bir keçid dəqiq ölçmək üçün praktiki deyil. Nəticəni istehsalçının həmin kalibrləmə üçün elan etdiyi ölçülərlə müqayisə edin. Aşınmış zəncir hazırlandığından daha uzun ölçüdə olacaq, ona görə də istifadə edilmiş zəncir yenisinin ölçülməsi üçün yeganə əsas olmamalıdır.
- Dəqiq spesifikasiyanı yazılı şəkildə əldə edin və göstərilən uyğunluq yoxlamasını aparın.Təchizat spesifikasiyasını zəncir istehsalçısı və külək istehsalçısı ilə təsdiqləyin və gəmiyə tam uzunluq tətbiq etməzdən əvvəl külək istehsalçısının göstərdiyi uyğunluğu yoxlayın.
Birinci və ikinci addımlar hansı zəncirin hətta namizəd olduğunu müəyyənləşdirir. Üçüncü və dördüncü addımlar zəncirin həqiqətən uyğunluqlar verdiyini təsdiqləyir - və onlar tək diametrinə görə dəyişdirmə sifariş edildikdə ən çox atlanan addımlardır.
7. Bizə Nə Göndərmək
Fit təsdiqi alışdan əvvəl sənədləşdirmə işidir. Verilmiş küləkdə zəncir üçün dəqiq təchizat spesifikasiyasını təsdiqləmək üçün bizə göndərin:
- külək və qaraçı modeli və ya zəncir çarxında ştamplama;
- hal-hazırda istifadə olunan zəncirdə işarələmə (standart və ölçü);
- tələb olunan zəncir spesifikasiyası — kalibrləmə ailəsi, nominal ölçü və tələb olunan uzunluq;
- hər hansı müvafiq rəsm və ya külək təlimat səhifəsi.
Biz təmin edə biləcəyimizin spesifikasiyasını təsdiqləmək üçün onlardan çalışacağıq. Biz qaraçı-zəncir birləşməsini bir ölçüdən təsdiq etmirik və ixtiyari zəncirlə qaraçının uyğun olacağına söz verə bilmərik – bu, qaraçının kalibrləmə və istehsal dözümlülüyündən asılıdır, hər ikisi də şüşə istehsalçısı tərəfindən idarə olunur.
Cari anker aparatımız aşağıda verilmişdiranker zənciri. Paslanmayan poladdan DIN 766 zəncir girişi uyğun olduqda, burada qeyd olunur:paslanmayan poladdan DIN 766 anker zənciri. Bu məhsul siyahısı yalnız giriş nöqtəsidir; bu, özlüyündə verilmiş partiyanın hər hansı xüsusi standarta uyğun olduğunu sübut etmir və ölçülü təsdiq hələ də istehsalçının sənədlərindən gəlir.


